
Análise dimensional completa de gavetas mecânicas (OS 1081 / Itens 300A e 300B) com tecnologia óptica ZEISS
1. O que é uma auditoria dimensional de ferramental?
Uma auditoria dimensional é a comparação rastreável entre o CAD nominal de uma peça e sua geometria real, produzida e digitalizada em 3D. Ela funciona como um “laudo de confiança” do ferramental: mostra, cota a cota, onde a peça está dentro do especificado e onde ela se desviou — antes que esse desvio vire problema na linha de montagem.
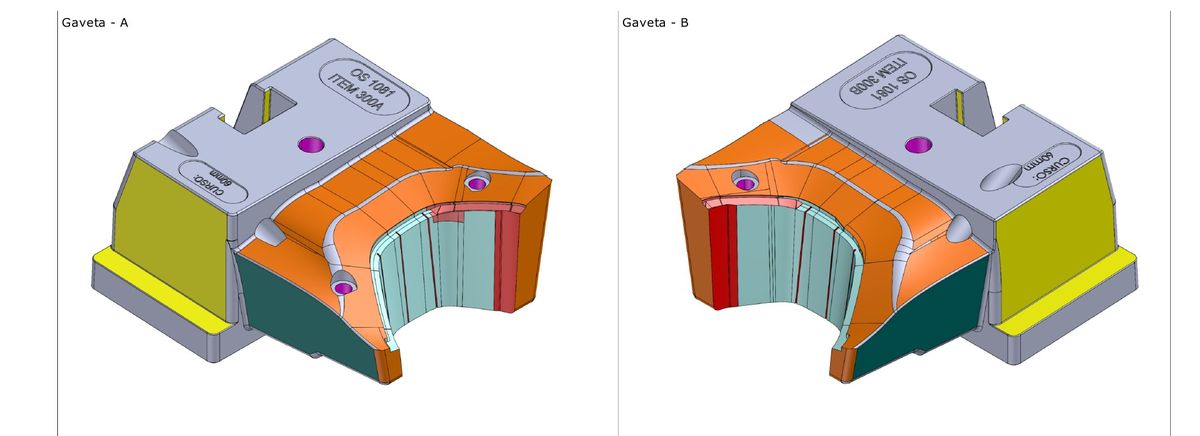
Foi esse processo que conduzimos em um caso real: a análise completa de um conjunto de gavetas bipartidas — Gaveta A e Gaveta B — da OS 1081.
2. Como a auditoria impacta a liberação técnica
Cada desvio identificado sinaliza ao engenheiro responsável se aquela cota compromete ou não a função da peça. Quanto maior a criticidade da cota (um encaixe, um eixo de posicionamento, uma interface de montagem) e maior o desvio frente à tolerância de projeto, maior o impacto real desse ponto na liberação do ferramental.
No caso analisado, o resultado global foi:
- 92% de aprovação na Gaveta A (23 de 25 cotas dentro da tolerância).
- 83% de aprovação na Gaveta B (19 de 23 cotas dentro da tolerância).
3. Nem todo desvio tem o mesmo peso: quando o critério importa mais que a quantidade
Nem toda cota fora de tolerância tem o mesmo peso para a função da peça:
- Desvios em cotas de referência (datum) comprometem todo o sistema de medição seguinte — por isso são validados primeiro.
- Uma única cota crítica fora de especificação pode inviabilizar a montagem, mesmo com a maioria das demais cotas aprovadas.
- O contexto geométrico importa: um desvio de -0,95 mm em um diâmetro de fixação pesa mais do que uma variação de +0,03 mm em uma cota não funcional.
4. O que os números realmente significam
Além da taxa de aprovação geral, a comparação de superfície e o controle de GD&T revelaram pontos específicos de atenção:
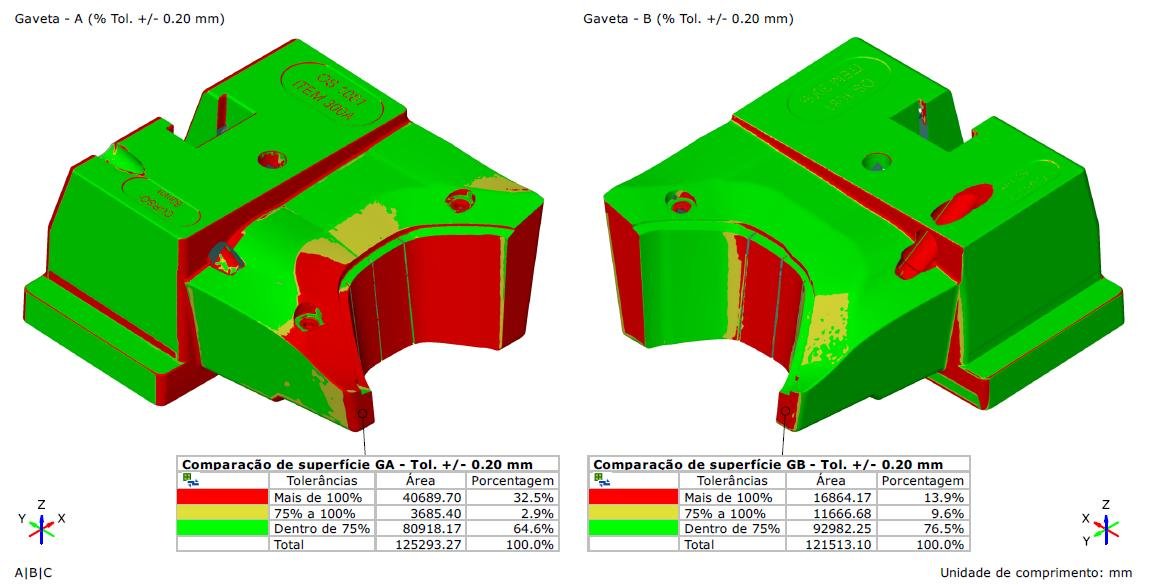
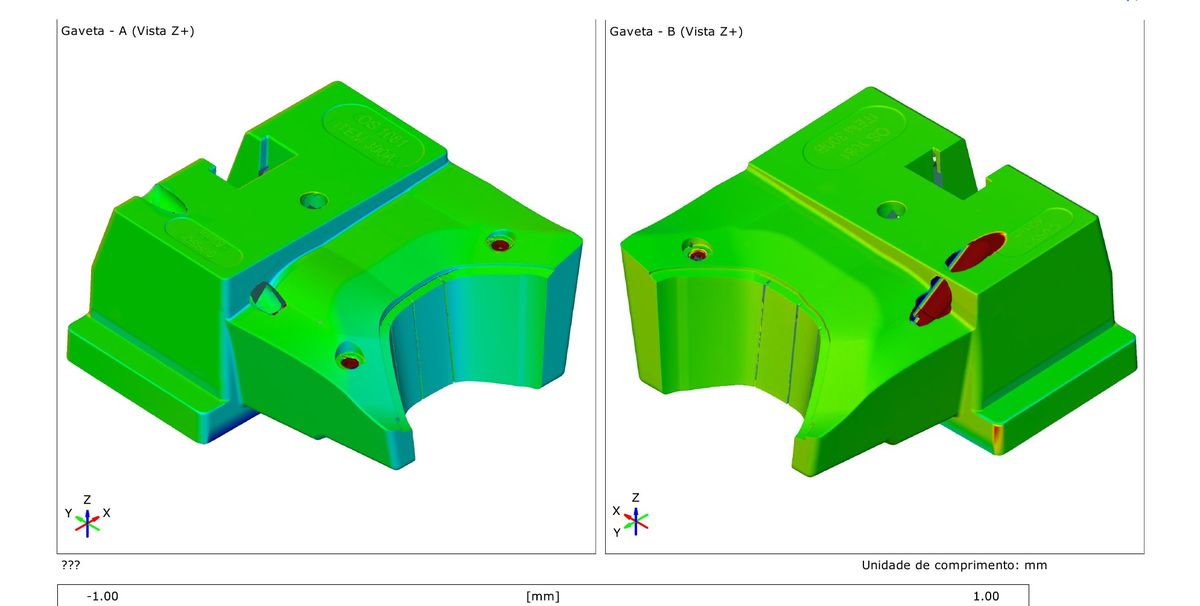
- Comparação de superfície: 64,6% da área da Gaveta A e 76,5% da Gaveta B dentro de 75% da tolerância (±0,20 mm), com um pico isolado de +3,61 mm de desvio identificado na Gaveta B.
- Diâmetros usinados: subdimensionamento sistemático nos furos de referência, entre -0,41 mm e -1,00 mm frente ao nominal, em ambas as gavetas.
- GD&T de posição: a Cota 22 da Gaveta B apresentou desvio de posição de +1,06 mm, frente a uma tolerância de Ø1,00 mm com datums A|B|C — reprovando diretamente esse requisito funcional.
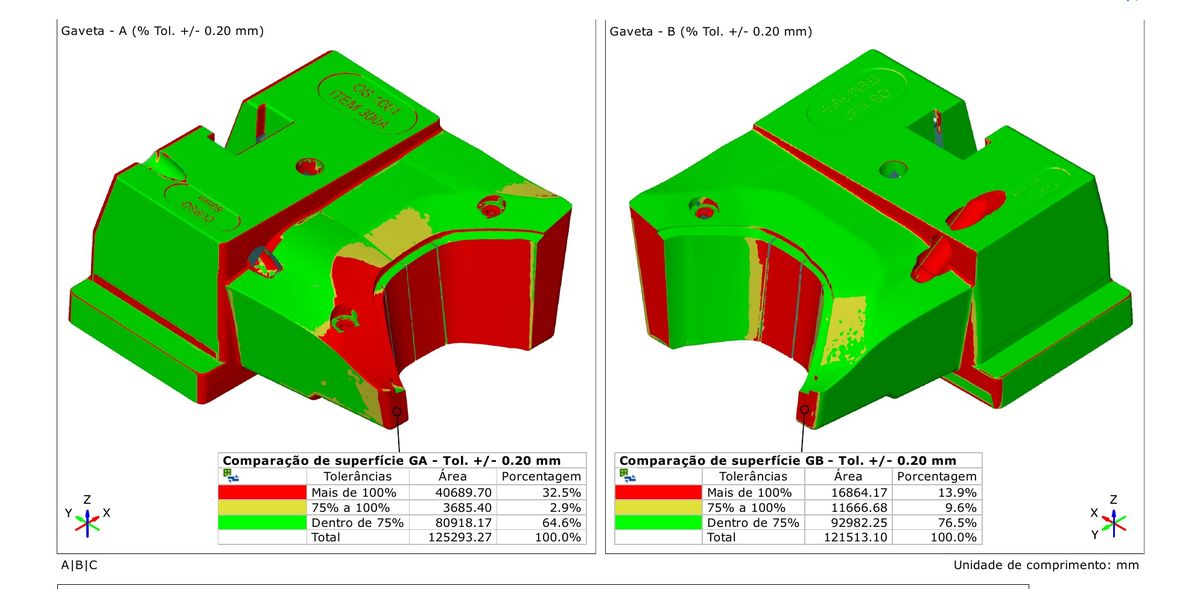
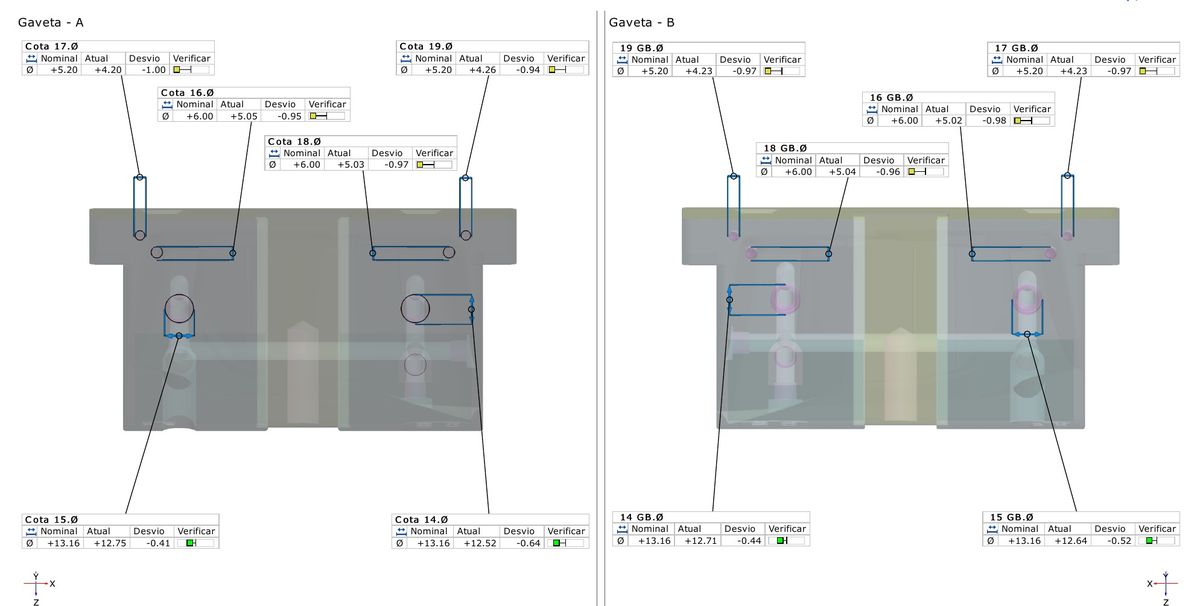
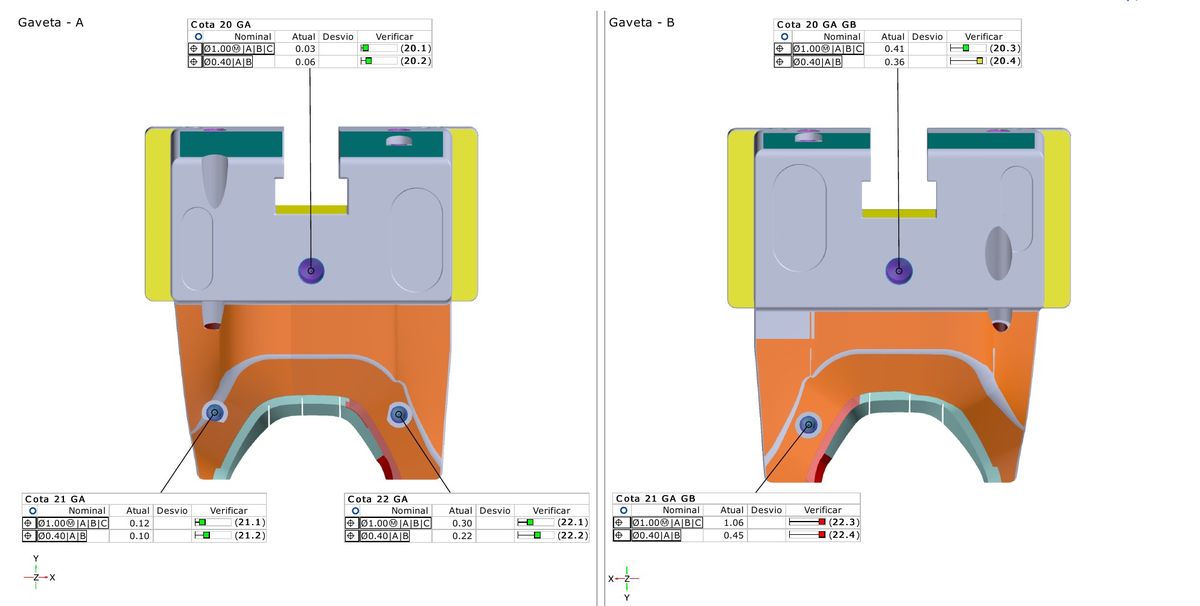
Esses sinais não aparecem em uma inspeção visual de bancada. Eles só ficam visíveis com digitalização 3D, alinhamento de datum e comparação cota a cota.
Como garantimos uma liberação técnica confiável
A. Digitalização 3D de alta resolução
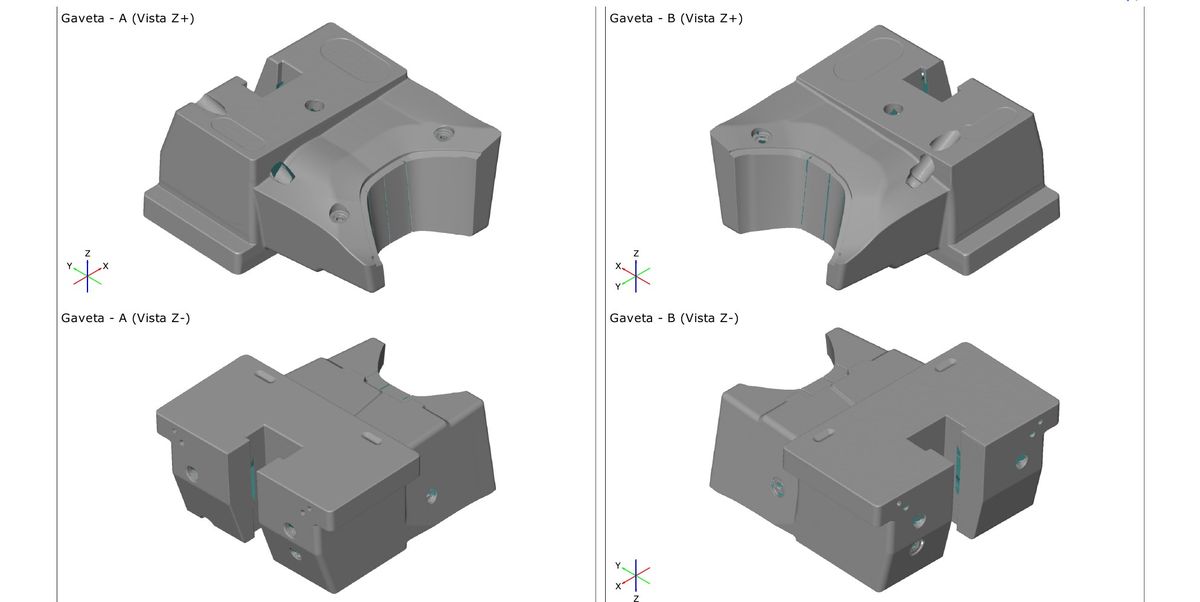
Mapeamento integral das superfícies funcionais das duas gavetas via sensores ópticos ZEISS, gerando malhas de alta densidade fiéis à peça real.
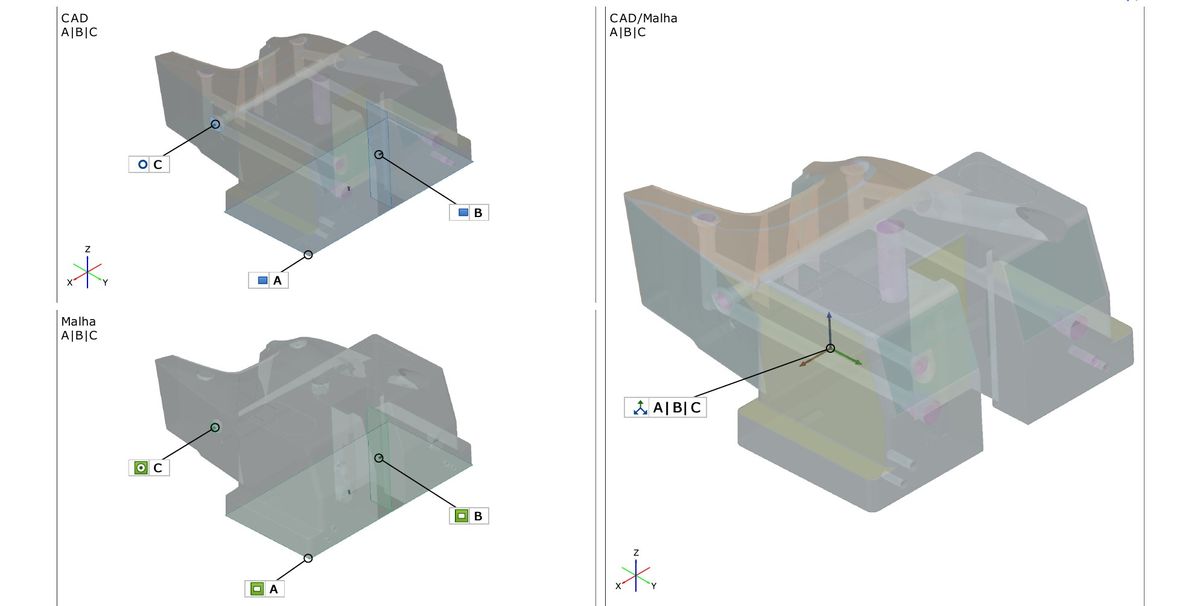
B. Alinhamento Datum A|B|C
Construção do sistema de referência teórico sobre o CAD nominal e correlação com a malha digitalizada, garantindo que toda a análise parta do mesmo referencial de projeto.
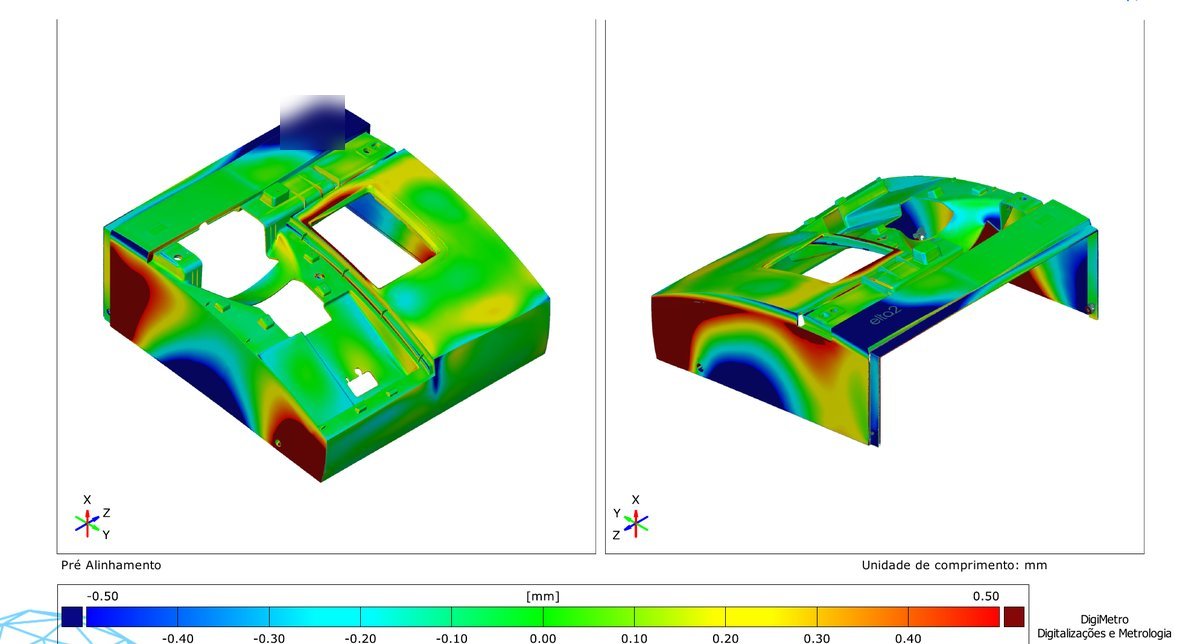
C. Comparação cromática de superfície
Sobreposição CAD x malha com mapa de cores de desvio, evidenciando visualmente as regiões conformes e os pontos críticos.
D. Controle de GD&T e cotas lineares
Verificação rastreável de diâmetros, cotas lineares, eixos e posições reais versus o projeto nominal, cota a cota, com laudo documentado.
Otimizando o processo: como interpretar os desvios antes que virem refugo
Ler um relatório dimensional não é procurar “aprovado” ou “reprovado” no total — é cruzar cada desvio com sua função na peça: cotas de datum, encaixes, interfaces de montagem e furos de fixação exigem atenção redobrada, mesmo quando a taxa geral de aprovação parece alta (como os 92% e 83% deste caso).
Conclusão
A diferença entre “parece que está bom” e “está aprovado com laudo” é exatamente o que evita refugo, retrabalho e parada de linha. Neste caso, a auditoria dimensional completa das Gavetas A e B eliminou os ajustes manuais por tentativa e erro, gerou liberação técnica documentada e trouxe previsibilidade absoluta para a etapa seguinte do processo — montagem e injeção.
Uma estratégia de qualidade inteligente integra digitalização 3D, alinhamento de datum e comparação de superfície com controle de GD&T — tudo isso voltado para blindar a produção contra refugos.
Sua ferramentaria ainda libera conjuntos críticos sem laudo dimensional rastreável?
Entre em contato com a equipe de engenharia da DigiMetro e blinde sua produção.
✉ contato@digimetro.com.br
☎ (54) 9 9123-1645 | (41) 9 9954-1011
DigiMetro — Digitalizações e Metrologia | Business Partner ZEISS
